Imprime en 3D Domina tu impresora 3D, filamentos y logra piezas sin errores
Comparativas técnicas de impresoras FDM y de resina, parámetros térmicos de PLA, PETG, ABS y TPU, solución definitiva al warping y 505 manuales verificados junto a nuestro Asesor Técnico IA en vivo.
505guías
técnicas y tutoriales
FDM & SLA100%
parámetros verificados
11pilares
de fabricación aditiva
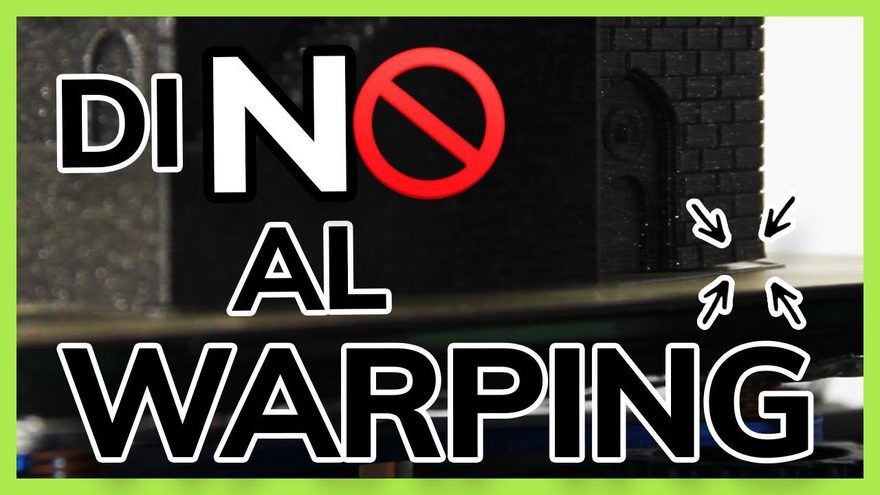
Cómo Evitar el Efecto Warping en Impresión 3D
505
Guías 3D
La impresión 3D FDM y de resina, explicada con parámetros reales
Imprime en 3D (imprime3d.org) es la enciclopedia técnica en español dedicada a la fabricación aditiva. Reunimos 505 guías de compra, manuales de calibración y diagnósticos paso a paso para que elijas la impresora 3D ideal, elimines de raíz el efecto warping y los atascos de boquilla, y fabriques piezas con acabado profesional.
🖨️ Lo que encontrarás en nuestra enciclopedia técnica
- •167 comparativas de impresoras 3D FDM y Resina MSLA por tipo de proyecto (cosplay, bisutería, maquetas, moldes y piezas funcionales).
- •140 manuales de mantenimiento preventivo, desatasco de boquillas, lubricación de ejes y solución a fallos térmicos.
- •Asesor Técnico IA en tiempo real entrenado con nuestras 505 guías para diagnosticar tu impresora al instante.
 Parámetros Verificados · FDM & Resina UV 405 nm
Comparativas de Impresoras
Qué equipo elegir según volumen, velocidad CoreXY y precisión en micras.
Cero Warping y Primera Capa
Temperaturas exactas de boquilla y cama PEI para PLA, PETG, ABS y TPU.
Extrusores y Boquillas
Limpieza Cold Pull, cambio entre latón y acero endurecido y lubricación PTFE.
Diseños y Negocios 3D
Modelos con alta demanda para imprimir desde casa y vender online.
Tres etapas. La impresión 3D sin fallos.
- 01
Laminado CAD/STL y Parámetros en el Slicer (Cura)
El modelo 3D se divide en cientos de capas de 0.12 a 0.20 mm definiendo relleno Gyroid, retracción y temperaturas exactas.
- 02
Primera Capa Perfecta y Fusión en Cama Caliente PEI
El sensor CR-Touch nivela el Z-Offset y la boquilla de 0.4 mm deposita el filamento fundido (200–240 °C) con adherencia total sin warping.
- 03
Extrusión Capa a Capa y Enfriamiento Controlado
La pieza crece con precisión micrométrica y al enfriarse la placa PEI a menos de 30 °C se libera limpia y lista para usar.
Cómo se logra una adhesión sin warping ni deslaminación
En la impresión 3D por deposición fundida (FDM), el polímero sale por la boquilla de 0.4 mm entre 200 °C y 255 °C. Si la capa inferior se enfría bruscamente por debajo de su temperatura de transición vítrea ($T_g$), el plástico se contrae hacia el centro y despega las esquinas (efecto warping).
Transición Vítrea Tg
Placa PEI 60°–100°C
Flujo Laminar Slicer
Lo que hace posible cada pieza perfecta
Toca cualquier nodo de la órbita: desde el extrusor de doble engranaje, la boquilla y el autonivelado hasta la impresión en resina SLA, el laminador Cura y los diseños rentables.
Cama Caliente PEI y Adhesión
El cimiento térmico contra el efecto Warping
Mantener la cama entre 55–60 °C en PLA y 75–80 °C en PETG sobre acero flexible PEI limpio con alcohol isopropílico garantiza que las esquinas nunca se levanten.
Explorar guía técnica: Cama Caliente PEI y Adhesión →¿Buscas una guía para un fallo, filamento o impresora específica? Explorar el buscador interactivo de las 505 guías →
Nuestro archivo técnico y de diseño, cifra por cifra
Desde la elección de tu primera impresora FDM o de resina hasta el mantenimiento de extrusores de doble engranaje, guías lineales y proyectos para emprender desde casa.
0guías
Enciclopedia Total 3D
Manuales técnicos, comparativas y diagnóstico
0comparativas
Guías de Compra 3D
Impresoras FDM y Resina por proyecto
0manuales
Mantenimiento Técnico
Limpieza de extrusor, boquillas, ejes y correas
0soluciones
Diagnóstico de Fallos
Atascos, subextrusión, warping y motores
0tutoriales
Slicer, Cura y Trucos
Calibración de altura de capa, flujo y sensores
0proyectos
Diseños y Aplicaciones
Arquitectura, medicina, moldes y venta online
Referencia Rápida de Taller
Tabla Térmica Oficial 3D
Parámetros verificados de boquilla, cama caliente y ventilación por material
- 🟢 PLA / PLA+ / Hyper PLA
- Cama 55–60 °C · Ventilador 100% · Muy fácil
- 🔵 PETG Funcional
- Cama 70–80 °C · Ventilador 30–50% · Sin olor
- 🟠 ABS / ASA Técnico
- Cama 95–110 °C · Ventilador 0% · Cerramiento
- 🟣 TPU Flexible (95A)
- Cama 45–60 °C · Vel. 25 mm/s · Direct Drive
- 💎 Resina UV MSLA 405nm
- Exp. normal 1.8–2.5 s · Base 25–30 s · Lavado
Del calibrado diurno a la impresión nocturna, tu taller nunca se detiene
Arrastra la escena para cambiar la hora en el taller 3D. De día diseñas en CAD y ajustas el Slicer; de noche dejas corriendo impresiones de +18 horas con cama PEI limpia, secador de filamento activo y mantenimiento al día.
Mañana · Diseño CAD & Calibración
11:45
Producción continua y estable
Nivela la cama PEI, limpia con alcohol isopropílico IPA 99% y verifica la primera capa
Soluciones técnicas y dudas reales de taller
Adiós Definitivo al Warping
Por qué se levantan las esquinas de tus piezas y cómo fijar la primera capa en PLA, PETG y ABS.
Leer guía →¿Cómo Funciona una Impresora 3D?
Anatomía completa paso a paso: del motor paso a paso y el hotend al laminado por capas.
Leer guía →
Primera Capa que No Pega
Calibración exacta del Z-Offset, temperatura de cama, limpieza IPA y placas PEI texturizadas.
Leer guía →
Resina MSLA vs. Filamento FDM
Comparativa honesta de costos, resistencia, detalle, post-procesado y ventilación para elegir bien.
Leer guía →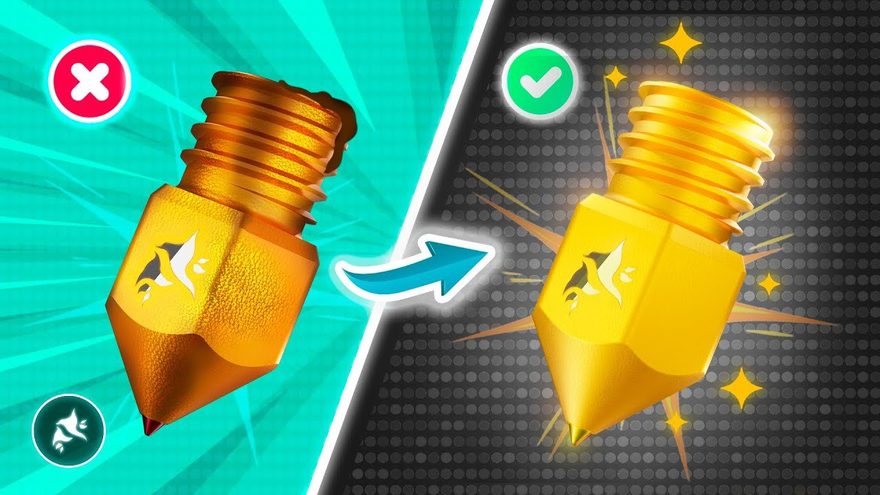
Limpieza de Boquilla y Extrusor
Técnica Cold Pull (tirón en frío), agujas de precisión y purgado sin dañar la rosca del bloque calefactor.
Leer guía →
Dominando el Slicer (Cura)
Altura de capa, velocidad, retracción anti-hilos y soportes árbol para acabados de fábrica.
Leer guía →
Diseños Rentables para Vender
Qué productos impresos en 3D tienen mayor margen y demanda real en tiendas online y ferias.
Leer guía →Elige tu tecnología 3D. Calcula el costo real de cada pieza.
- ✓Cálculo directo según gramos en UltiMaker Cura / PrusaSlicer
- ✓Rendimiento real de piezas por cada bobina o botella de 1 kg
- ✓Parámetros térmicos recomendados por tipo de polímero
- ✓Diagnóstico interactivo en 2 clics para encontrar tu guía exacta
Ideal para Casa, Cosplay, Maquetas y Prototipos · Cero Olor
~19 € / kg
Parámetros · Boquilla 200–215 °C · Cama PEI 55–60 °C · Ventilador 100%
La tecnología más versátil, limpia y económica: permite imprimir cascos de cosplay, organizadores, decoración y prototipos con mínima contracción térmica.
Equipo recomendado: Impresora FDM con Autonivelado + Placa Magnética PEI + Bobina PLA+ 1.75 mm.
Calculadora de Costo por Pieza y Rendimiento de Bobina (1 kg)
¿Cuánto cuesta imprimir tu pieza en 3D?
Desliza el peso estimado en gramos que te marca UltiMaker Cura o PrusaSlicer. Calculamos el costo exacto de material, cuántas piezas rinde una bobina de 1 kg y el tiempo de impresión.
- Costo material
- 1.24 €
- Piezas / bobina
- 15 uds.
- Tiempo aprox.
- ~2.3 h
Una pieza de 65 gramos (con relleno Gyroid al 15–20%) consume apenas 1.24 € / USD en material y te permite fabricar hasta 15 unidades con un solo rollo o botella de 1.000 g.
Centro de Diagnóstico 3D y Selector de Impresora Ideal
Soluciona al instante cualquier fallo de impresión o descubre qué tecnología (FDM vs Resina) necesitas según tu proyecto.
1. Selecciona el síntoma que presenta tu impresión:
📐 Las esquinas de la pieza se levantan y despegan (Efecto Warping)
Causa raíz: Contracción térmica brusca del plástico al enfriarse en las primeras capas, cama mal nivelada o corrientes de aire frío alrededor de la impresora.
Pasos de corrección recomendados:
- 1Aumenta la temperatura de la cama caliente (+5 °C a +10 °C) y apaga el ventilador de capa durante las primeras 3 capas.
- 2Activa una balsa o borde ('Brim' de 6 a 8 mm) en tu software Slicer para sujetar las esquinas.
- 3Limpia la superficie PEI con alcohol isopropílico o usa adhesivo térmico si imprimes ABS/PETG.
Todo sobre impresión 3D, ordenado por especialidad
Guías de Compra y Comparativas
Comparativas técnicas, análisis de características y guías de compra para elegir la impresora 3D FDM o de resina ideal según tu nivel, presupuesto y tipo de proyecto.
- → Las Mejores Impresoras 3D FDM para Cosplay: Calidad de Impresión Superior
- → Las Mejores Impresoras 3D FDM para Cosplay: Guía Completa de las Más Fáciles de Calibrar
- → Impresoras 3D FDM: La Clave para Crear Bisutería Más Duradera a Largo Plazo
- → Las Mejores Impresoras 3D FDM para Crear Bisutería: Compatibilidad Universal con Múltiples Filamentos
- → Las Mejores Impresoras 3D FDM para Crear Bisutería: Recomendaciones de Usuarios
Mantenimiento y Cuidado
Manuales paso a paso de mantenimiento preventivo, limpieza de boquillas (nozzles), cuidado de camas calientes, lubricación de ejes y conservación de impresoras 3D.
Extrusores & Boquillas · Guías Lineales · Ejes · Correas
Explorar categoría →Problemas y Soluciones Técnicas
Diagnóstico y solución definitiva a los fallos más frecuentes en impresión 3D: atascos de extrusor, capas desplazadas, falta de adherencia, warping y errores térmicos.
Explorar categoría →Diseños y Proyectos 3D
Ideas rentables, modelos funcionales para el hogar, accesorios útiles, organizadores y proyectos creativos listos para fabricar y comercializar con tu impresora 3D.
Explorar categoría →Trucos y Ajustes de Impresión
Ajustes avanzados de laminado (slicer), optimización de retracción, velocidad, altura de capa y técnicas expertas para conseguir acabados profesionales.
Explorar categoría →Tutoriales de Calibración y Slicer
Guías prácticas paso a paso sobre calibración de ejes, nivelación de cama, configuración de sensores de autonivelado, cambio de filamento y dominio del software slicer.
Explorar categoría →Equipamiento Recomendado para Alta Precisión, Bisutería y Figuras 3D
Impresoras y consumibles con resolución microscópica para acabados lisos de calidad comercial:
ELEGOO Mars 4 / Mars 5 Ultra — Impresora 3D de Resina MSLA 9K Ultra Precisa
Resolución microscópica de 18 micras ideal para bisutería, joyería, figuras de colección, odontología y miniaturas sin líneas de capa.
- ✓Pantalla monocromática 9K con fuente de luz COB + lente Fresnel de uniformidad >92%
- ✓Plataforma grabada con láser para máxima adherencia de la primera capa en resina
- ✓Incluye purificador de aire con carbón activo para imprimir en casa con mínimo olor
Estación 2 en 1 de Lavado y Curado UV 360° (Elegoo Mercury / Anycubic Wash & Cure)
Limpia el exceso de resina líquida y cura tus piezas en 360° con luz UV de 405 nm sin ensuciarte las manos ni dejar zonas blandas.
- ✓Cubeta hermética de lavado por vórtice magnético compatible con IPA o agua
- ✓Plataforma giratoria 360° con matriz de LEDs UV 405 nm para curado uniforme
- ✓Tapa con bloqueo anti-UV del 99.9% y temporizador digital de 1 a 30 minutos
Resina UV 405nm Lavable con Agua 1000g — Alta Precisión y Bajo Olor
Olvídate del alcohol isopropílico: limpia tus impresiones de resina directamente bajo el grifo de agua con acabado liso y duro.
- ✓Baja contracción volumétrica y curado rápido para impresoras LCD/MSLA 4K, 8K, 9K y 14K
- ✓Fórmula de bajo olor ideal para talleres domésticos, figuras, bisutería y prototipos
- ✓Disponible en gris cerámico, blanco, negro, transparente y tonos joyero
* En calidad de Afiliado de Amazon, Imprime3D.org obtiene ingresos por las compras adscritas que cumplen los requisitos aplicables sin coste adicional para ti. Tienda activa: Amazon.es (imprime3d0c-21).
Las Guías Técnicas Más Consultadas en Hispanoamérica
Cómo Configurar la Retracción para Evitar Hilos al Imprimir con ABS: Guía Paso a Paso
El Filamento No Se Adhiere a la Cama: Soluciones Efectivas para Impresiones 3D Perfectas
Tutorial para Configurar el Slicer: Guía Completa para Obtener Mejores Resultados
Impresión 3D con Capas Desplazadas: Cómo Corregir Este Problema Paso a Paso
Descubre los Mejores Modelos para Imprimir y Vender en Línea con Alta Demanda
Errores Comunes al Imprimir en 3D y Cómo Evitarlos: Guía Completa para Principiantes
¿Cada Cuánto Debes Hacer Mantenimiento Preventivo a tu Impresora 3D? Guía Completa
Impresora 3D de Resina vs Filamento: ¿Cuál es Mejor para Ti Hoy en Día?
Cómo Limpiar Correctamente la Boquilla de tu Impresora 3D: Guía Paso a Paso
 Guías de Compra y Comparativas
Las Mejores Impresoras 3D para Principiantes en Casa: Guía de Compra Actualizada
Al elegir una impresora 3D para principiantes , es importante considerar características que faciliten el aprendizaje y garanticen resultados satisfactorios...
Leer guía paso a paso →Guías de Compra y ComparativasImpresora 3D de Resina vs Filamento: ¿Cuál es Mejor para Ti Hoy en Día?
Al adentrarnos en el mundo de la impresión 3D, es importante conocer las diferencias clave entre impresoras 3D de resina y de filamento . Cada tipo de...
Leer guía paso a paso → Principios Básicos
Guía Definitiva: ¿Cómo Elegir Tu Primera Impresora 3D? Consejos Expertos
Seleccionar la primera impresora 3D puede ser un desafío dado el vasto mercado y las variadas opciones disponibles. Sin embargo, entendiendo algunos factores...
Leer guía paso a paso → Principios Básicos
Top Mejores Marcas de Impresoras 3D: Guía Completa para Elegir Calidad
En el ámbito de la impresión 3D, varias marcas han logrado destacar por su innovación, calidad y fiabilidad. Estos gigantes de la industria han establecido...
Leer guía paso a paso →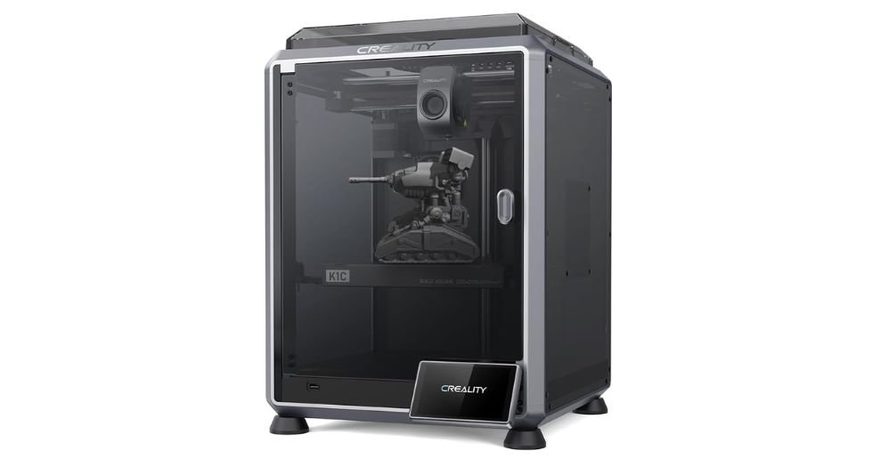 Reseñas de Impresoras 3D
Descubre la Impresora 3D Creality K1C: Innovación y Precisión en Impresión 3D
La Impresora 3D Creality K1C es una herramienta revolucionaria en el mundo de la impresión 3D. Con características avanzadas como una velocidad de impresión...
Leer guía paso a paso →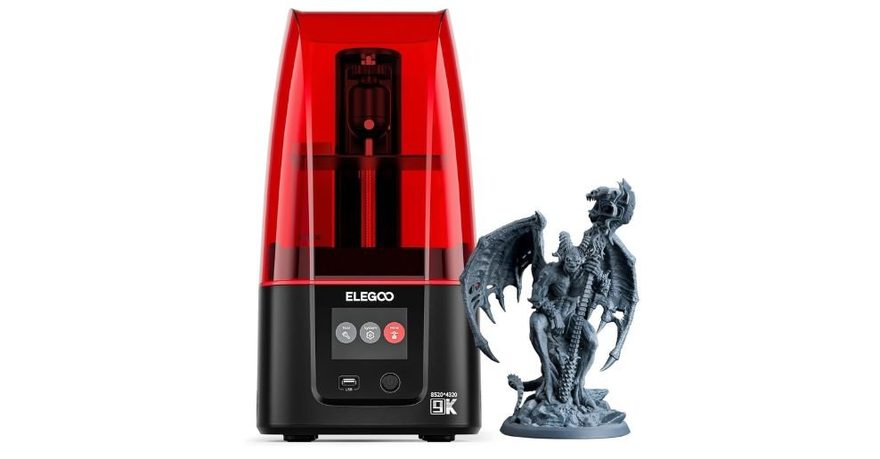 Reseñas de Impresoras 3D
ELEGOO Mars 4 MSLA: La Impresora en 3D Ideal para Impresiones de Alta Precisión
La impresión en 3D ha revolucionado la forma en que diseñamos y creamos objetos, y la ELEGOO Mars 4 MSLA se ha posicionado como una de las mejores impresoras...
Leer guía paso a paso →Tutoriales Paso a PasoGuía Completa para Evitar el Warping en Impresión 3D: Consejos y Soluciones
El warping en impresión 3D es un fenómeno que puede presentar un desafío considerable para usuarios, desde principiantes hasta los más avanzados. Esta...
Leer guía paso a paso → Problemas y Soluciones Técnicas
¿Qué Hacer si la Boquilla de tu Impresora 3D se Obstruye? Soluciones Efectivas
Las boquillas de las impresoras 3D se obstruyen por diversas razones, afectando el flujo de material y la calidad de las impresiones. Una causa común es el...
Leer guía paso a paso →Problemas y Soluciones TécnicasEl Filamento No Se Adhiere a la Cama: Soluciones Efectivas para Impresiones 3D Perfectas
El problema de la falta de adherencia del filamento a la cama de impresión es una molestia común que enfrenta cualquier persona que utiliza una impresora 3D...
Leer guía paso a paso →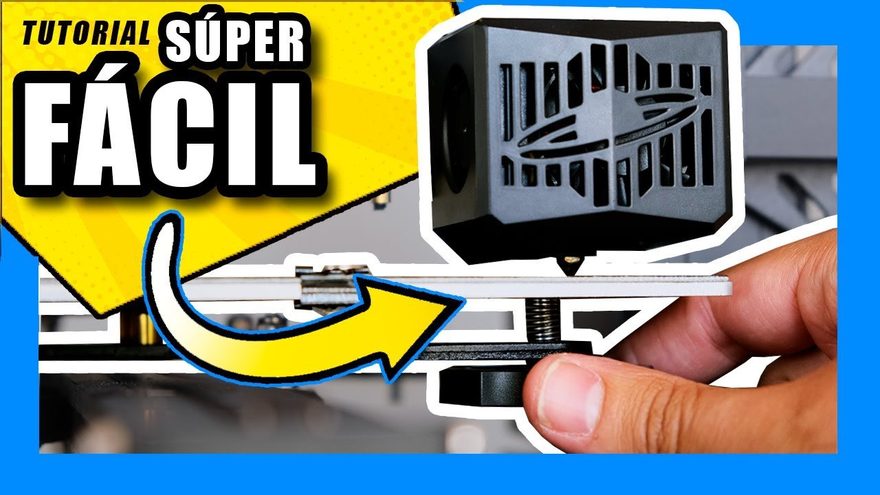 Tutoriales de Calibración y Slicer
Cómo Nivelar Correctamente la Cama de Impresión Paso a Paso: Guía Definitiva para Impresiones Perfectas
Nivelar adecuadamente la cama de impresión es crucial para el éxito de cualquier proyecto con una impresora 3D. Una cama de impresión bien nivelada...
Leer guía paso a paso →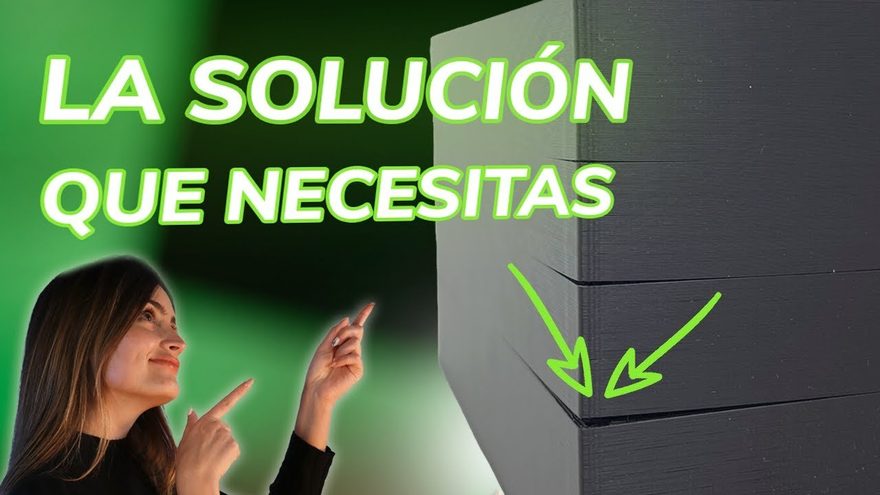 Problemas y Soluciones Técnicas
Impresión 3D con Capas Desplazadas: Cómo Corregir Este Problema Paso a Paso
Las capas desplazadas son un problema común en la impresión 3D que puede afectar la calidad del producto final. Este fenómeno se produce cuando las capas...
Leer guía paso a paso →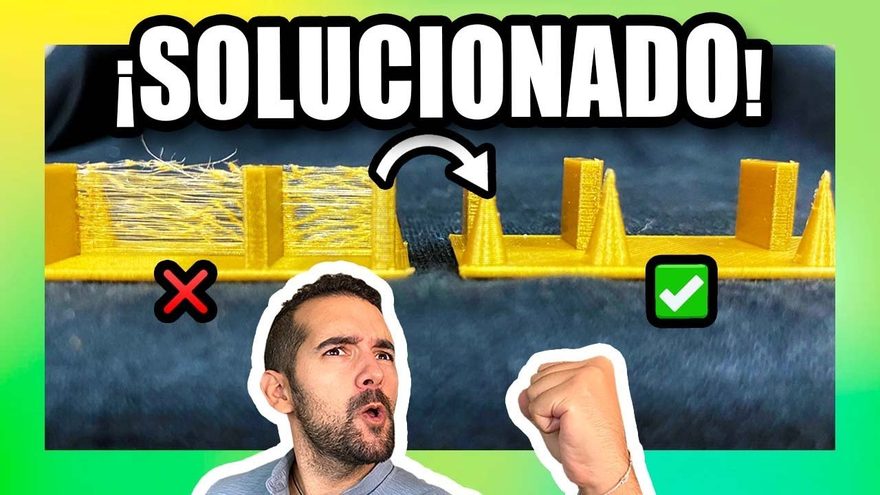 Trucos y Ajustes de Impresión
Cómo Configurar la Retracción para Evitar Hilos al Imprimir con ABS: Guía Paso a Paso
La retracción en impresión 3D es un proceso crucial para mejorar la calidad de las piezas impresas, especialmente cuando se utiliza ABS (Acrilonitrilo...
Leer guía paso a paso →Parámetros verificados, no teoría genérica
Un mal consejo de temperatura o de limpieza puede atascar tu hotend, rayar tu placa PEI o arruinar una impresión de 20 horas. En Imprime3D.org documentamos rangos térmicos reales, tolerancias en milímetros y pasos de diagnóstico seguros.
- • Temperaturas exactas de boquilla y cama por material
- • Diagnóstico de extrusores Direct Drive y Bowden
- • Ajustes reales para UltiMaker Cura y PrusaSlicer
- • Contenido 100% Evergreen actualizado y verificado
- • Subir la temperatura sin secar antes el filamento húmedo
- • Usar espátulas metálicas afiladas que dañan el recubrimiento PEI
- • Cambiar boquillas en frío provocando fugas en el bloque calefactor
- • Ignorar la tensión de las correas GT2 y la lubricación del eje Z
Experto en ecommerce, innovación tecnológica y emprendimiento. Creador de imprime3d.org con la misión de democratizar la fabricación aditiva y ayudar a makers, estudiantes y emprendedores en toda Hispanoamérica.
Respuestas rápidas de taller
¿Tienes un fallo específico en tu impresora 3D o dudas entre dos modelos? Nuestro Asesor Técnico IA te responde al instante con parámetros exactos.
¿Qué es mejor para empezar a imprimir en 3D: una impresora de filamento (FDM) o de resina (MSLA)?+
Para la mayoría de principiantes y uso en el hogar, una impresora de filamento (FDM) utilizando PLA+ es la opción más recomendable: es limpia, económica, no emite olores fuertes y permite fabricar piezas funcionales, soportes, cosplay y objetos medianos o grandes. Las impresoras de resina UV (MSLA) son ideales si tu prioridad principal es crear miniaturas, figuras de colección, odontología o bisutería con detalles microscópicos.
¿Qué es el efecto Warping en impresión 3D y cómo se evita al 100%?+
El efecto Warping ocurre cuando las esquinas inferiores de una pieza impresa en 3D se contraen al enfriarse y se despegan de la cama caliente, curvando la base. Para evitarlo, nivela con precisión el Z-Offset de la primera capa, limpia la placa PEI con alcohol isopropílico IPA 99%, aplica adhesivo térmico (3DLAC), activa un borde ('Brim') de 5 a 8 mm en el Slicer y evita corrientes de aire frío o usa cerramiento térmico en ABS/ASA.
¿Cómo funciona el Asesor Técnico IA de Imprime3D.org?+
Haz clic en el botón flotante 'Asesor IA 3D' en cualquier momento y pregúntale qué impresora 3D comprar según tu proyecto y presupuesto, qué temperaturas usar para PLA, PETG, ABS o TPU, cómo desatascar la boquilla o cómo corregir capas desplazadas. Te responde al instante con parámetros exactos y te enlaza a las guías verificadas de nuestra enciclopedia.
¿Qué filamento es más fácil de imprimir y cuál es más resistente?+
El PLA / PLA+ es el material más fácil de imprimir porque funde a baja temperatura (195 °C–215 °C, cama 55–60 °C) y apenas sufre contracción térmica. Si necesitas mayor resistencia mecánica, térmica y al exterior sin la complejidad del ABS, el PETG (230–245 °C, cama 70–80 °C) es la alternativa más equilibrada para piezas funcionales.
¿Cada cuánto tiempo se debe limpiar la boquilla (nozzle) y hacer mantenimiento a una impresora 3D?+
Se recomienda limpiar la superficie de la cama PEI con alcohol isopropílico antes de cada impresión, revisar residuos en la boquilla cada 25 a 40 horas de trabajo, y realizar un mantenimiento preventivo mensual que incluya limpieza de ventiladores, revisión de tensión de correas GT2 en los ejes X/Y y lubricación con grasa PTFE en el husillo del eje Z.
¿Por qué salen hilos (stringing) o burbujas al imprimir y cómo se soluciona?+
Los hilos finos y los pequeños chasquidos en la boquilla suelen deberse a dos causas: humedad absorbida por la bobina de filamento o una distancia/velocidad de retracción insuficiente en el Slicer. Secar la bobina a 50–55 °C en un secador de filamento durante 4 horas y calibrar la retracción (0.8–1.5 mm en Direct Drive, 4–6 mm en Bowden) elimina el problema.
Tu próxima impresión 3D, calibrada a la primera y sin warping
Explora nuestras 505 guías verificadas o consúltale en vivo a nuestro Asesor Técnico IA cualquier duda sobre impresoras FDM, resina MSLA, filamentos y configuración de Slicer.