¿Por qué elegir una impresora 3D FDM fácil de mantener para fabricar moldes?
La fabricación de moldes mediante impresión 3D FDM (Modelado por Deposición Fundida) ha transformado la creación de prototipos, piezas de silicona, resina epoxi, jabones artesanales, velas, concreto arquitectónico y repostería personalizada. Sin embargo, dado que los moldes suelen requerir sesiones de impresión prolongadas y una alta precisión dimensional en las paredes internas, contar con un equipo de fácil mantenimiento y calibración estable es determinante para evitar fallos a mitad del trabajo.
Una impresora 3D FDM optimizada para moldes debe ofrecer acceso rápido al bloque calentador, boquillas intercambiables sin herramientas complejas, extrusor directo de doble engranaje y una superficie de impresión magnética flexible que facilite el despegado sin alterar la nivelación de la base.
Características clave de las impresoras 3D FDM ideales para moldes
1. Sistema de extrusión directa (Direct Drive) de fácil acceso
Para imprimir moldes —especialmente cuando se emplean filamentos flexibles como TPU o materiales resistentes a la temperatura como PETG y ABS—, un extrusor directo con engranajes de acero endurecido reduce drásticamente los atascos. Los diseños modulares actuales permiten desmontar el ventilador frontal y acceder al conducto de filamento en pocos minutos para realizar limpiezas preventivas.
2. Nivelación automática de cama (Auto-Leveling) con compensación en malla
Un molde necesita una primera capa completamente uniforme para evitar fugas de líquido durante el vaciado posterior. Los sensores inductivos o de galga extensométrica calibran decenas de puntos sobre la placa antes de cada trabajo, eliminando el ajuste manual constante de resortes y tuercas.
3. Placa de construcción magnética de acero PEI
Las láminas de PEI texturizado o liso garantizan una adherencia firme mientras la cama está caliente y liberan el molde de forma automática al enfriarse. Además, su mantenimiento únicamente requiere limpieza periódica con alcohol isopropílico para eliminar restos de grasa o polvo.
Mejores materiales FDM para imprimir moldes duraderos
- PLA Pro / PLA+: Excelente rigidez y facilidad de impresión para moldes maestros (positivos) o moldes de vaciado en frío con silicona de platino.
- PETG: Gran resistencia química, baja contracción térmica y superficie naturalmente brillante que facilita el desmoldeo sin necesidad de aplicar grandes cantidades de desmoldante.
- TPU (Filamento Flexible): Ideal para imprimir moldes directos en los que se verterá yeso, cemento, cera o jabón, ya que la elasticidad de las paredes permite extraer la pieza sólida sin romper detalles finos.
- ABS y ASA: Recomendados cuando el molde debe soportar resinas que generan reacciones exotérmicas o cuando se requiere alisar las líneas de capa mediante vapor de acetona para lograr un acabado espejo.
Rutina de mantenimiento rápido para impresoras dedicadas a moldes
Limpieza exterior e interior de la boquilla (Nozzle)
Al terminar una tanda de moldes, calienta el hotend a la temperatura de trabajo del material y pasa un cepillo de cerdas suaves o una toalla sin pelusa para retirar cualquier residuo adherido al exterior de la boquilla. Esto evita que pequeñas gotas quemadas caigan sobre las cavidades internas del siguiente molde.
Revisión de correas y lubricación de guías
Para que las dos mitades de un molde bipartito encajen con precisión milimétrica en los pines de registro, verifica mensualmente la tensión de las correas de los ejes X e Y y aplica una capa ligera de grasa de litio o lubricante con PTFE en los husillos del eje Z.
Preguntas frecuentes sobre impresión 3D FDM de moldes
¿Cómo eliminar las líneas de capa dentro de un molde impreso en 3D?
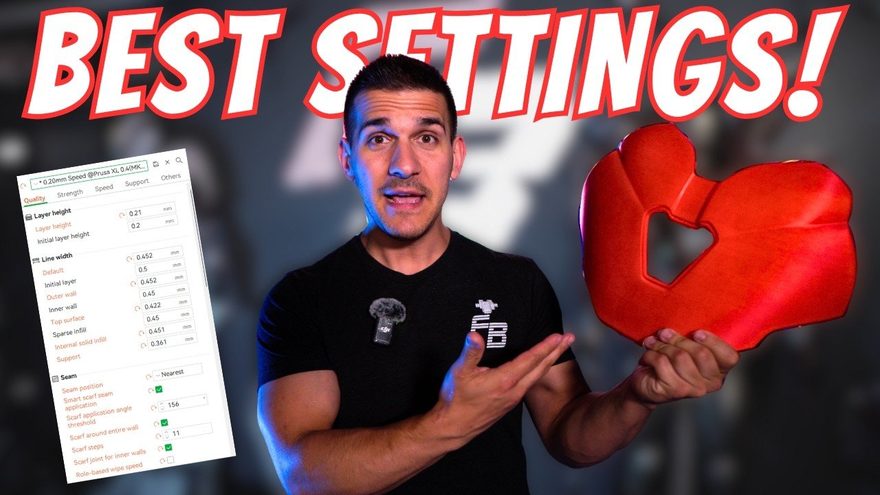
Puedes reducir la altura de capa a 0.12 mm o 0.16 mm en tu laminador (slicer), activar el planchado (ironing) en las superficies superiores y aplicar un sellador acrílico en spray o una capa fina de resina de recubrimiento antes de realizar el vaciado final.
¿Qué ángulo de desmoldeo debo incluir en el diseño 3D?
Si imprimes un molde rígido en PLA o PETG, se recomienda diseñar las paredes verticales con una inclinación mínima de 2° a 3° (ángulo de salida) para facilitar la extracción de la pieza fundida sin dañar el molde.
🧊 Comunidad Imprime3D.orgUtiliza nuestro centro de diagnóstico interactivo o explora nuestras 167 comparativas de equipos FDM y de resina UV.