¿Qué es la retracción y por qué es crucial al imprimir con filamentos flexibles?
La retracción es un proceso fundamental en la impresión 3D que implica tirar del filamento hacia atrás en el extrusor, reduciendo la presión en la boquilla y previniendo que el material se filtre accidentalmente en áreas no deseadas. Al trabajar con filamentos flexibles, entender y ajustar la retracción es especialmente importante debido a las propiedades inherentes de estos materiales. A diferencia de los filamentos rígidos, los flexibles tienden a ser más propensos a los problemas de encordado y a las imperfecciones causadas por una extrusión incontrolada.
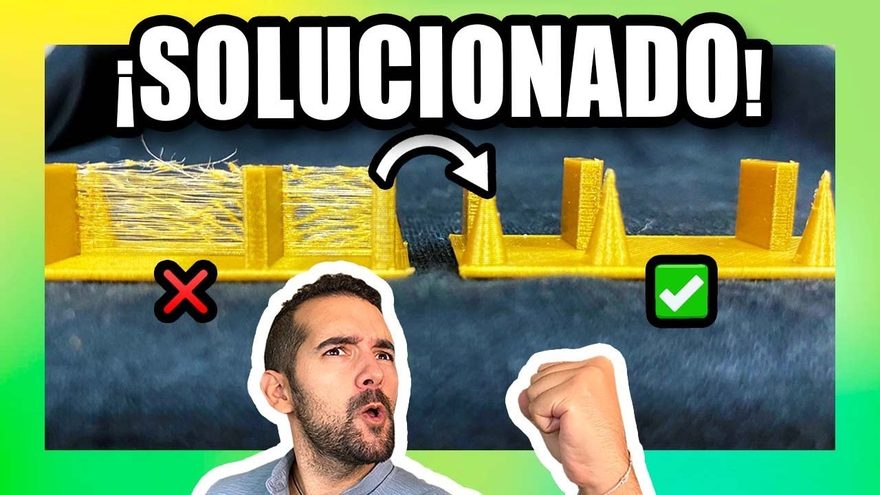
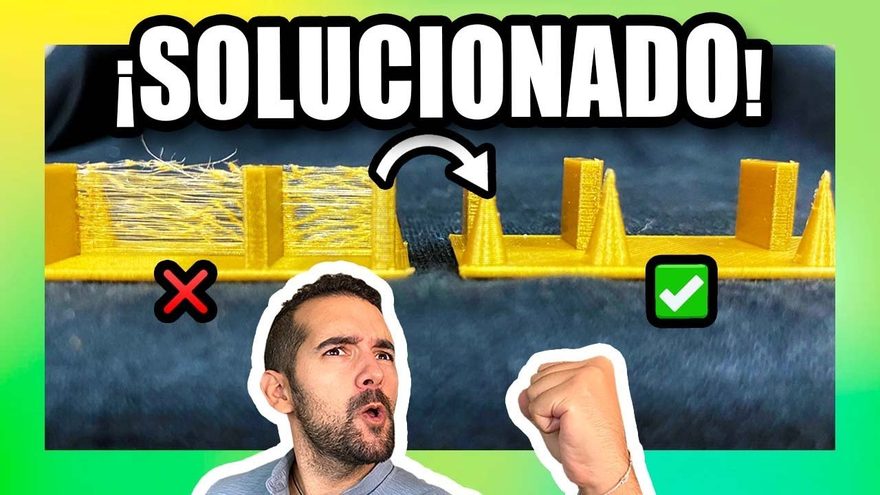
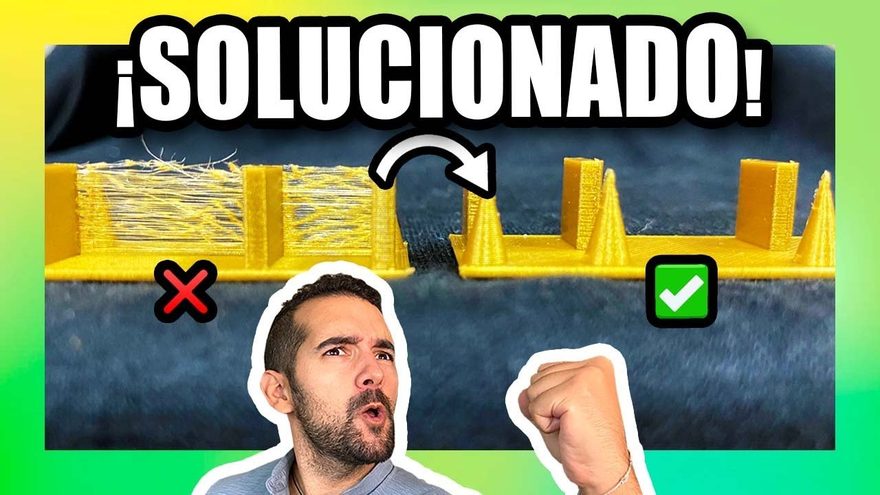
El ajuste adecuado de la retracción al utilizar filamentos flexibles es crucial por varias razones. En primer lugar, ayuda a minimizar los hilos o "stringing" que pueden ocurrir cuando el filamento continúa fluyendo mientras la boquilla se mueve entre distintas áreas de impresión. Este fenómeno es especialmente visible en impresiones con múltiples puntos de inicio y fin, donde el filamento flexible puede causar defectos estéticos si no se controla correctamente.
Factores a considerar para una retracción óptima
- Distancia de retracción: Asegurarse de que la distancia sea lo suficiente para minimizar el flujo indeseado, pero no tan larga que cause extracción completa del filamento flexible del extrusor.
- Velocidad de retracción: Ajustar la velocidad para que sea adecuada a las propiedades elásticas del filamento. Una velocidad muy alta puede deformar el filamento, mientras que una velocidad baja puede no ser efectiva.
Además, la retracción bien configurada contribuye a mejorar la calidad general de la impresión, asegurando que los detalles intrincados no se vean afectados por el flujo descontrolado del material. En el caso de los filamentos flexibles, una configuración incorrecta no solo podría resultar en impresiones defectuosas, sino también en atascos frecuentes, dado que estos tipos de filamentos tienden a doblarse dentro del extrusor.
Guía paso a paso para configurar la retracción en tu impresora 3D
Configurar la retracción de manera adecuada es esencial para mejorar la calidad de tus impresiones en 3D y evitar problemas comunes como los hilos indeseados. En esta guía, te ofreceremos un proceso detallado para ajustar las configuraciones de retracción de tu impresora 3D, optimizando así tus resultados de impresión.
Paso 1: Accede a la configuración de retracción
Comienza abriendo el software de corte que utilizas, como Cura o PrusaSlicer. Busca la opción de configuración de retracción, que generalmente se encuentra dentro de las configuraciones avanzadas de impresión. Asegúrate de que la opción de retracción esté activada antes de realizar cualquier otro ajuste.
Paso 2: Ajusta la distancia de retracción
La distancia de retracción se refiere a cuánto retrocede el filamento antes de que la impresora se desplace a otra parte del modelo. Una buena regla general es comenzar con un valor entre 5 a 7 mm para extrusores tipo Bowden y 1 a 3 mm para extrusores directos. Experimenta con la distancia incrementando o disminuyendo lentamente hasta obtener los mejores resultados para tu impresora específica.
Paso 3: Configura la velocidad de retracción
La velocidad de retracción es otro factor crucial a considerar. Si la velocidad es demasiado alta, podrías romper el filamento o desgastar el extrusor; si es demasiado baja, podrías no reducir adecuadamente los hilos sobrantes. Un buen punto de partida es configurar la velocidad alrededor de 40 a 60 mm/s y ajustar según sea necesario basándote en la calidad de tus impresiones.
Paso 4: Realiza pruebas de impresión
Después de ajustar los parámetros de retracción, imprime una pieza de prueba para evaluar los resultados. Observa detalladamente la presencia de hilos o imperfecciones en la impresión y ajusta los parámetros de retracción según sea necesario para obtener la mejor calidad posible.
Errores comunes en la impresora 3D: Cómo evitarlos al usar filamentos flexibles
El uso de filamentos flexibles en impresoras 3D puede ser un desafío para muchos entusiastas y profesionales de la impresión. Una de las complicaciones más comunes es la alimentación inconsistente, lo cual se debe a la naturaleza maleable del material. Para evitar este problema, es crucial utilizar un extrusor diseñado específicamente para filamentos flexibles y asegurarse de que la tensión del alimentador sea adecuada, evitando que el filamento se doble o se atore durante el proceso de impresión.
Temperatura incorrecta
Otro error frecuente es la incorrecta configuración de la temperatura. Los filamentos flexibles como el TPU suelen requerir temperaturas más bajas que otros materiales como el PLA o el ABS. Ajustar correctamente la temperatura del cabezal de la impresora es esencial para obtener resultados óptimos. Verificar las recomendaciones del fabricante del filamento y realizar pruebas iniciales puede ayudar a encontrar la temperatura ideal para evitar atascos y problemas de adherencia.
Velocidad de impresión inapropiada
La velocidad de impresión es un factor crucial cuando se trabaja con filamentos flexibles. Establecer una velocidad de impresión demasiado alta puede llevar a impresiones defectuosas, como capas desalineadas o deformaciones. Se recomienda ajustar la velocidad a un ritmo más lento para permitir que el filamento se deposite correctamente. Experimentar con diferentes velocidades y observar los resultados puede ser la clave para lograr impresiones de alta calidad.
Adherencia al lecho de impresión
Finalmente, uno de los problemas comunes es la falta de adherencia al lecho de impresión. Los filamentos flexibles tienden a despegarse si no se ajusta adecuadamente la superficie del lecho. Utilizar una cama de impresión caliente y aplicar un adhesivo como cinta de pintor o laca para el cabello puede mejorar significativamente la adherencia inicial, asegurando que la primera capa se asiente correctamente para formar una base sólida.
Recomendaciones para ajustar la retracción y minimizar hilos no deseados
La configuración adecuada de la retracción es clave para mejorar la calidad de impresión 3D y reducir al mínimo los hilos no deseados o "stringing". La retractación se refiere a la acción de retirar ligeramente el filamento hacia el interior de la boquilla, evitando goteos indeseados durante el movimiento entre diferentes secciones de la impresión.
Ajuste de la distancia de retracción
Uno de los primeros pasos es ajustar la distancia de retracción. Generalmente, una distancia de entre 5 mm y 7 mm es efectiva para la mayoría de las impresoras FDM, pero este valor puede variar dependiendo del tipo de impresora y filamento utilizado. A menor distancia, el riesgo de hilos aumenta, mientras que una distancia excesiva puede provocar atascos. Probar con incrementos graduales ayudará a encontrar el ajuste óptimo.
Velocidad de retracción
La velocidad de retracción también juega un papel crucial. Valores típicos oscilan entre 20 mm/s y 50 mm/s. Una velocidad mayor puede ayudar a reducir los hilos al retraer más rápidamente el filamento, pero si es demasiado alta, podría causar desgaste en el filamento o problemas de alimentación. Realizar pruebas con pequeñas variaciones ayudará a lograr una impresión más limpia y precisa.
- Prueba diferentes velocidades: Cada material responde de manera diferente, por lo que es recomendable hacer pruebas con distintas velocidades de retracción en cada caso.
- Materiales y temperatura: Recordar que algunos materiales como el PLA o el PETG pueden requerir ajustes diferentes. Además, tener en cuenta que la temperatura de impresión influye directamente en la viscosidad del material y, por ende, en el "stringing".
Consejos avanzados para optimizar la impresión con filamentos flexibles
La impresión 3D con filamentos flexibles puede presentar desafíos únicos, pero con algunos consejos avanzados, puedes mejorar significativamente tus resultados. Uno de los aspectos más importantes es ajustar adecuadamente la velocidad de impresión. Los filamentos flexibles tienden a requerir velocidades más lentas para garantizar que el material fluya correctamente y se adhiera a la cama de impresión sin problemas. Probar diferentes configuraciones de velocidad te permitirá encontrar la más adecuada para tu proyecto específico.
Calibración precisa del extrusor
La calibración del extrusor es crucial cuando se trabaja con filamentos flexibles. A diferencia de los filamentos rígidos, los flexibles pueden ser propensos a atascos si el extrusor no está bien ajustado. Asegúrate de calibrar correctamente la tensión del extrusor para evitar que el filamento se retuerza o atasque. Es beneficioso utilizar un extrusor de engranaje directo que proporcione un mejor control del flujo del filamento en comparación con los sistemas de extrusión Bowden.
Optimización de la temperatura
Ajustar la temperatura del hotend y la cama de impresión es fundamental para las impresiones con filamentos flexibles. Las temperaturas más bajas pueden ayudar a mitigar los problemas de encogimiento y warping, pero es importante mantener un balance para que el filamento se funda adecuadamente. Realiza pruebas de temperatura para encontrar el rango ideal que funcione bien con el tipo específico de filamento flexible que estás utilizando.
🧊 Comunidad Imprime3D.orgUtiliza nuestro centro de diagnóstico interactivo o explora nuestras 167 comparativas de equipos FDM y de resina UV.